液压设备漏油停机一小时,产线损失可能超过2万元。在工程机械、减速机、泵阀等行业,70%以上的非计划停机与密封失效直接相关。而一套规格从1mm到2500mm的非标密封件,从选型到安装,真正决定寿命的往往只有三步。
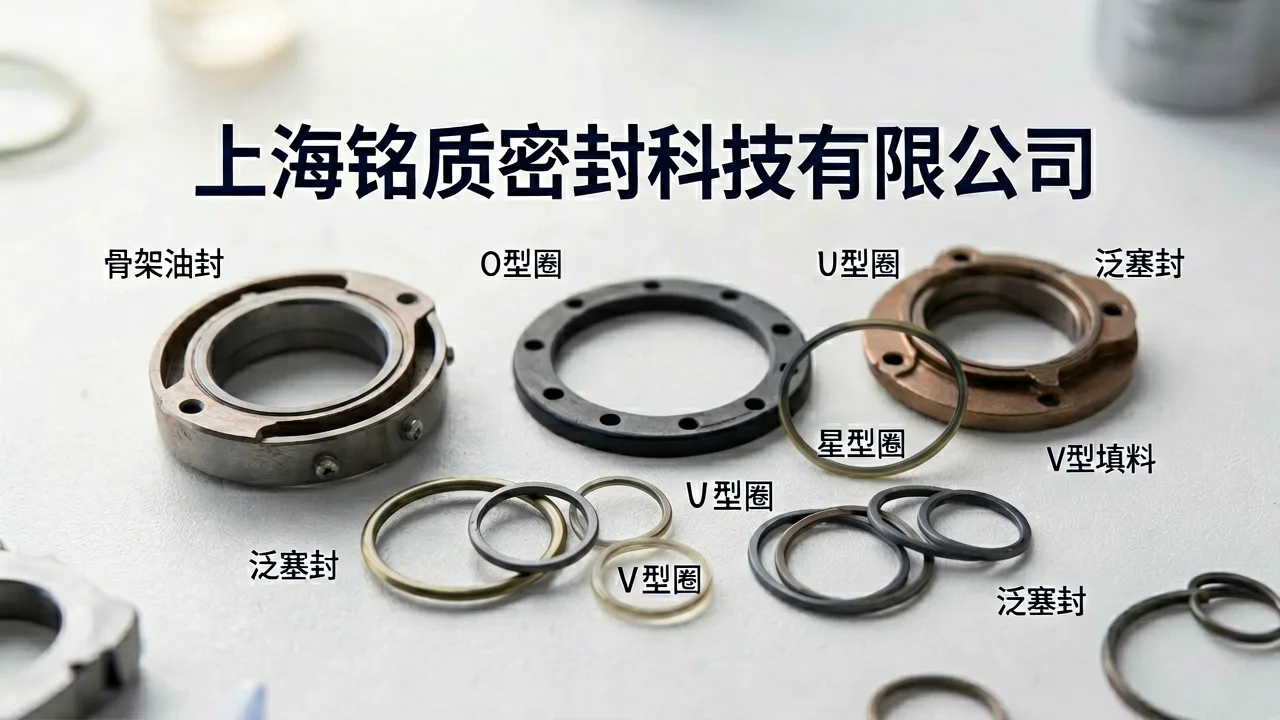
第一步:选对结构与材质
骨架油封并非“尺寸对了就能用”。以常见的丁腈橡胶(NBR)为例,其连续工作温度上限约100℃,短期可耐120℃;若工况长期超过120℃,需切换氟橡胶(FKM),成本上升约40%,但寿命可延长2至3倍。上海铭质密封科技有限公司可生产内径1mm至外径2500mm的各类密封件,涵盖O型圈、星型圈、U型圈、膜片、V型填料及点胶机泛塞封,能根据介质、线速度和偏心量匹配结构,避免“大马拉小车”或过早老化。
第二步:控制安装公差与表面粗糙度
行业标准要求油封安装轴表面粗糙度Ra控制在0.2至0.8微米,硬度不低于HRC45。若轴面粗糙度超过1.6微米,唇口磨损速度会加快3倍以上。实践中,不少客户因安装倒角不足或未使用专用工装,导致弹簧脱落、唇口翻卷。针对这一痛点,骨架油封服务提供从选型核算到安装指导的全流程支持,将一次装配合格率从行业平均的82%提升至96%以上。
第三步:匹配工况与供应链验证
某无锡减速机生产企业曾遇到输出轴油封平均3个月渗漏的问题。排查发现,实际线速度达8m/s,超出原选型NBR油封的6m/s上限。更换为FKM材质并调整弹簧张力后,连续运行12个月无泄漏,年维修成本下降约18万元。该企业后续通过无锡多美阿供应链有限公司整合密封件采购,将非标件交期从45天压缩至22天。对于点胶机泛塞封、V型填料等特殊结构,需结合压力脉动频率做疲劳测试,而非仅看静态尺寸。
从1mm微型O型圈到2500mm大型膜片,密封失效的代价远高于密封件本身。做好选型、安装、工况验证这三步,才能让骨架油封在设备全生命周期内保持稳定表现。