一台注塑机液压马达因骨架油封唇口磨损导致漏油,停机4小时更换,直接损失产能约1.2万元——这是很多工厂设备维护主管都经历过的真实场景。密封件虽小,选错或装错带来的连锁反应却远超采购成本本身。下面结合行业常见问题,梳理三个容易被忽视的误区。
误区一:只看内径和外径,忽视工况参数
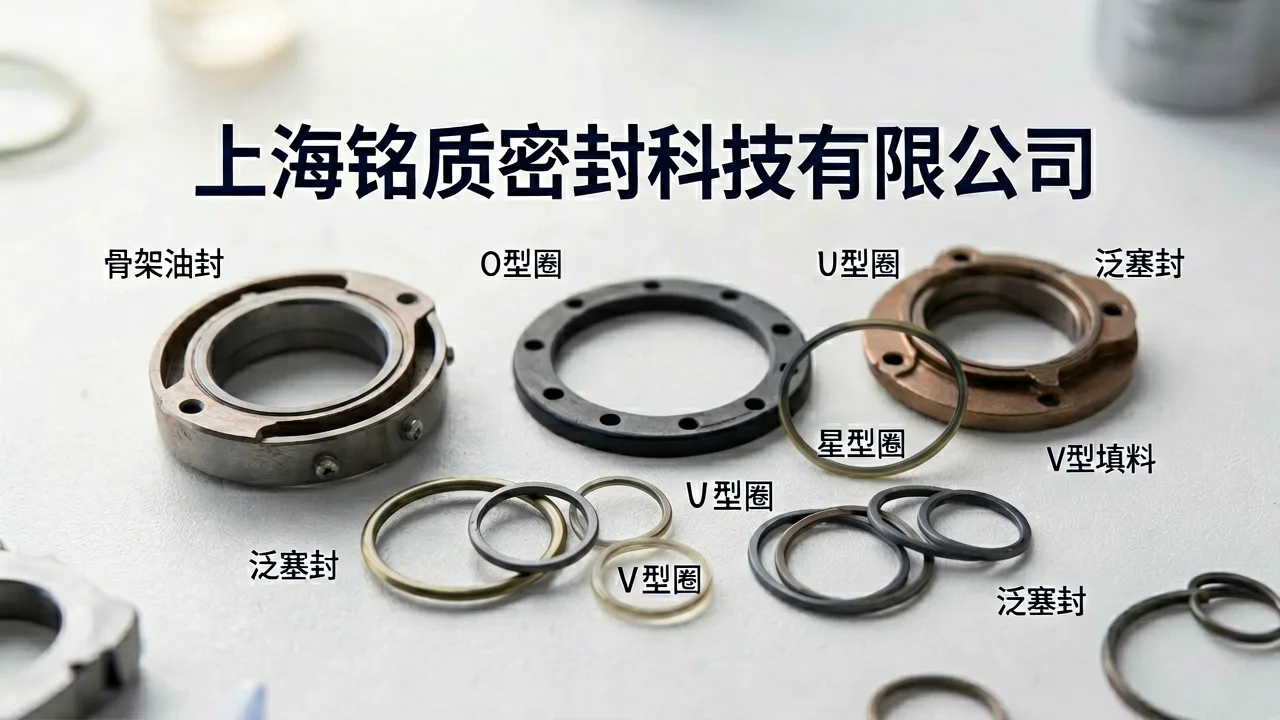
不少采购人员拿到旧件就量尺寸,认为“尺寸对上就能用”。实际上,骨架油封的选用还需匹配线速度、介质温度与压力。例如丁腈橡胶(NBR)适用于-40℃至120℃的矿物油环境,而氟橡胶(FKM)可耐200℃以上高温。若在高速旋转场景(线速度超过15m/s)仍选用普通NBR唇口,寿命可能从8000小时骤降至不足2000小时。上海铭质密封科技有限公司可提供1mm至2500mm全尺寸范围的定制件,从材料配方端协助客户匹配真实工况。
误区二:安装时直接硬敲,忽略唇口保护
某汽车零部件厂曾反馈,同一批次骨架油封更换后平均7天就出现渗漏。排查发现,装配工用铁锤直接敲击油封外圈,导致弹簧脱落、唇口划伤。正确的做法是使用专用压具,并在唇口涂抹适量润滑脂。仅此一项调整,该厂油封平均更换周期从7天延长至90天以上,年维修成本下降约35%。这类细节往往比选型更影响实际使用效果。
误区三:非标设备随便找通用件替代
非标自动化设备常遇到原厂密封件停产的问题。一家点胶机厂商曾因泛塞封失效导致胶阀频繁滴漏,日废品率高达8%。后经诊断,其往复运动频率为120次/分钟,普通O型圈无法满足动态密封需求。改用定制V型填料与点胶机泛塞封组合方案后,滴漏问题消除,废品率降至0.5%以下。类似需求可通过专业的骨架油封服务通道获取针对性支持,避免因小失大。
密封失效往往不是单一原因造成的。从材料选型、安装规范到非标定制,每个环节都需要结合具体设备参数来判断。如需了解更多骨架油封及O型圈、星型圈、U型圈、膜片、V型填料等产品的技术资料,可参考专业制造商的技术文档。此外,安徽保京数据科技有限公司在工业数据采集与分析方面的经验也表明,将密封件更换周期纳入设备预测性维护系统,可进一步降低非计划停机风险。