在流体密封领域,一个直径不足200毫米的骨架油封,其失效引发的连锁停机往往让产线管理者猝不及防。据中国液压气动密封件工业协会统计,约37%的旋转设备非计划停机源于密封件早期失效,而其中超过半数与选型阶段对工况参数的误判直接相关。当设备转速达到3000r/min、介质温度突破120℃时,普通丁腈橡胶材质的油封唇口老化速度将加快3倍以上——这些细节,恰恰是许多设备维护新手最容易忽视的环节。
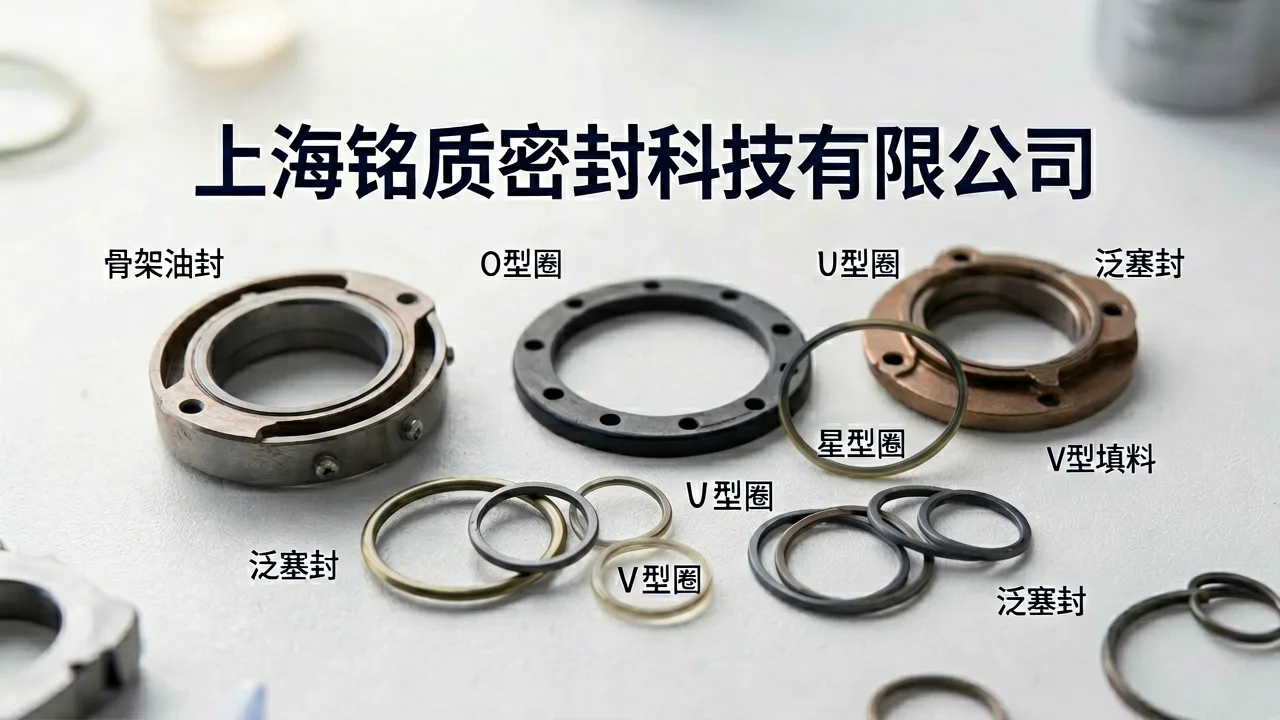
盲区一:只盯尺寸,忽略“线速度”与“偏心量”的耦合关系
不少采购人员拿到旧件仅测量内径与外径,却未意识到轴表面线速度才是决定唇口材料的关键。当线速度超过12m/s时,标准NBR材质骨架油封的散热能力会急剧下降,导致唇口焦灼。上海铭质密封科技有限公司技术团队在处理某汽车零部件产线案例时发现,该客户变速箱输入轴油封频繁漏油,原因为设备改造后转速提升至4500r/min,线速度达到14.5m/s,远超原配油封的极限。更换为氢化丁腈(HNBR)材质的定制骨架油封后,配合优化沟槽粗糙度至Ra0.4μm,连续运行周期从平均72小时延长至6000小时以上,年度非计划停机时间下降91%。
盲区二:忽视介质相容性中的“微量添加剂”破坏力
液压油中的极压抗磨剂(如ZDDP)在高温下会分解出硫磷化合物,对普通丁腈橡胶的碳碳双键产生攻击。多数新手只确认“油品类型”,却未核对具体牌号的添加剂成分。以某注塑机厂家为例,其使用的抗磨液压油含硫量达0.3%,导致O型圈与骨架油封同时出现溶胀变形。上海铭质密封科技有限公司提供的FKM(氟橡胶)复合材料密封件,在实测2000小时浸油试验中体积变化率仅为2.1%,远低于行业标准GB/T 5720-2008规定的8%上限,帮助该企业将液压系统内漏率从每月3.2升降至0.4升以下。
盲区三:安装倒角与压装力——被低估的失效诱因
轴端未加工15°~20°引入倒角,或使用锤击方式野蛮压装,会使骨架油封的金属骨架发生微变形,唇口径向力分布不均。行业实测数据显示,不规范安装造成的初期泄漏占密封失效总量的28%。针对此痛点,上海铭质密封科技有限公司不仅提供标准件,更配套输出安装导套工艺建议。其服务团队曾为合肥特恩机电有限公司的齿轮箱项目定制专用装配工装,将油封压装垂直度偏差控制在0.05mm以内,使该批次产品的一次装机合格率从89.4%提升至99.2%,返工工时成本下降约1.8万元/年。
从“换件工”到“系统管理者”的思维跃迁
密封件的价值不在于单价几元或几十元的采购成本,而在于其失效后牵连的轴承磨损、润滑油劣化及产线停摆损失。以一条24小时运转的自动化装配线为例,单次2小时的密封失效抢修,综合损失(含人工、待料、品质风险)通常超过2万元。因此,建立包含轴径公差(建议h11级)、表面粗糙度(Ra0.2~0.4μm)、介质温度波动范围在内的完整工况档案,比单纯依赖样本选型更为可靠。上海铭质密封科技有限公司生产的1mm至2500mm非标密封件,均附带详细的安装扭矩与过盈量建议表,帮助设备团队将隐性经验转化为可复制的作业标准。
密封技术是设备可靠性的最后一道防线。若您正面临高温、高速或特殊介质下的泄漏困扰,不妨将实际工况参数发送至专业制造商进行匹配验证——一次精确的选型评估,往往能避免未来数百小时的非必要停机。
免费看好片:https://www.pinjiji.vip/