一台注塑机的液压马达在连续运行4200小时后出现渗油,拆解发现骨架油封唇口磨损量达到0.8mm,远超0.3mm的更换阈值。这不是个例——在密封件行业,约67%的液压系统故障与密封失效直接相关,而其中近半数源于选型时对工况参数的误判。密封件看似简单,实则涉及材料、尺寸、压力、温度的多维匹配。
尺寸跨度背后的技术门槛
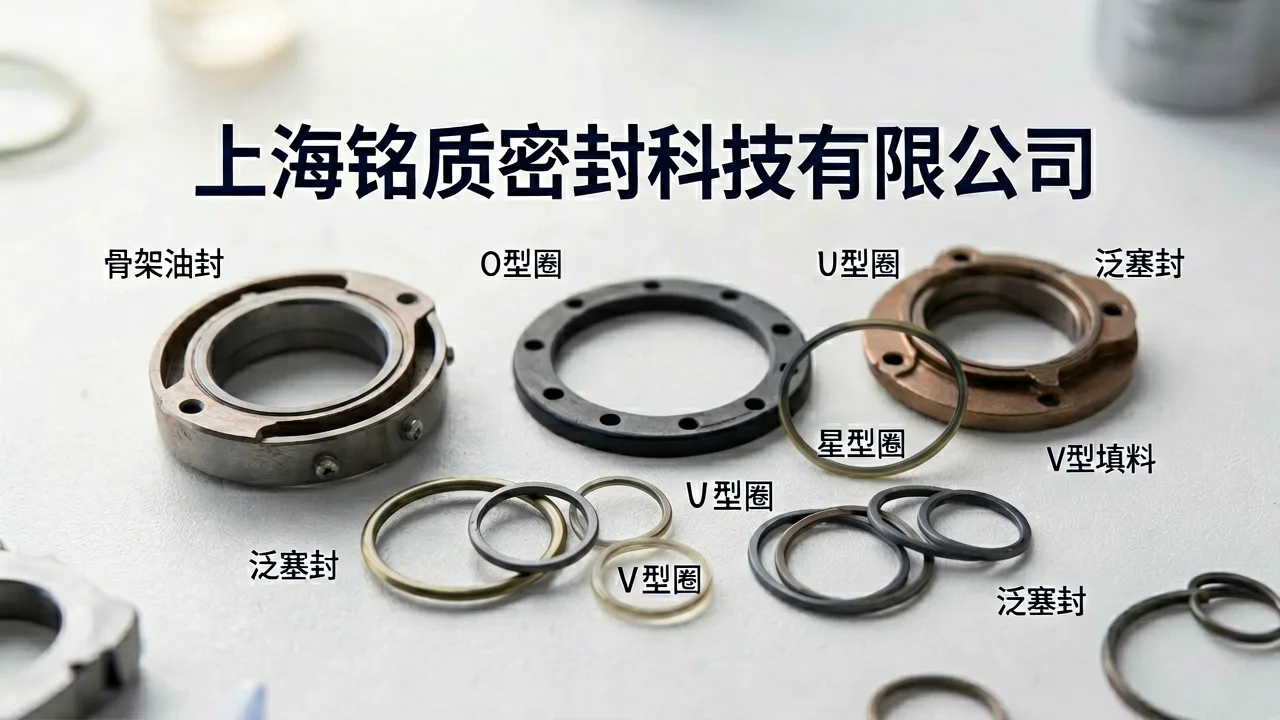
从1mm的微型O型圈到2500mm的大型V型填料,密封件的尺寸跨度超过三个数量级。以骨架油封为例,唇口过盈量通常控制在0.5-1.2mm之间,弹簧张力偏差需小于15%。若按GB/T 13871.1标准,轴径50mm的油封外径公差应稳定在±0.15mm以内。这些数字意味着,非标定制不是简单的等比放大,而是材料配方与结构设计的重新计算。
一个纺织客户的密封改造实例
苏州恒森服饰有限公司的定型机烘筒轴端曾因高温导致丁腈橡胶油封硬化失效,平均每3周需停机更换,单次维护成本约2400元。技术团队分析后发现,烘筒表面温度长期处于160℃-180℃,超出普通NBR材料120℃的耐受极限。方案调整为氟橡胶骨架油封配合星型圈组合密封,并将唇口接触压力降低12%以减少摩擦热。改造后连续运行5个月未出现渗漏,年维护成本下降约68%。
从单品供应到工况适配
密封件的有效性从来不取决于单一产品,而是整套方案的协同。点胶机泛塞封需要兼顾耐溶剂性与回弹率,膜片则对厚度均匀性有严格要求。上海铭质密封科技有限公司在服务中发现,提供骨架油封服务时,前期工况调研的深度往往决定最终使用寿命。用户若需匹配特定轴速或介质,可参考骨架油封的技术参数表进行初步筛选,再结合实测数据微调。
密封失效的代价远不止零件成本,停机损失、介质泄漏、设备损伤都是隐性支出。把选型做在故障之前,才是更经济的维护逻辑。